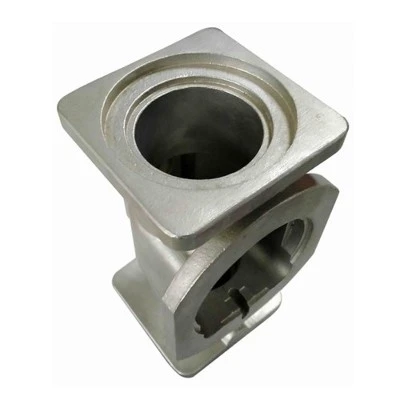
Niestandardowe części odlewane z wosku traconego ze stali stopowej z Chin z usługami OEM
Ogólnie rzecz biorąc, w celu poprawy właściwości mechanicznych, stal stopową dodaje się różnego rodzaju pierwiastki w łącznej ilości od 1,0% do 50% wagowych. Stale stopowe dzielą się na dwie grupy: stale-niskostopowe i stale-wysokostopowe. Tak-tzw. stal stopowa odnosi się głównie do stali-niskostopowych.
Każda stal jest ściśle stopem, ale nie wszystkie stale nazywane są „staliami stopowymi”. Głównymi stalami są stopy żelaza (Fe) z węglem (C) (około 0,1% do 1%, w zależności od gatunku). Jednakże termin „stal stopowa” jest standardowym terminem odnoszącym się do stali z celowo dodanymi innymi pierwiastkami stopowymi. Typowe stopy obejmują mangan (najpowszechniejszy), nikiel, chrom, molibden, wanad, krzem i bor. Pierwiastki śladowe (lub mikroelementy) obejmują glin, kobalt, miedź, cer, niob, tytan, wolfram, cynę, cynk, ołów i cyrkon.
Do odlewów ze stali stopowych dodawane są pierwiastki stopowe, aby osiągnąć określone właściwości mechaniczne. Jako wskazówkę, pierwiastki stopowe dodaje się w mniejszych ilościach (mniej niż 5%) w celu zwiększenia wytrzymałości lub hartowności lub w większych ilościach (ponad 5%) w celu uzyskania specjalnych właściwości, takich jak odporność na korozję lub stabilność w ekstremalnych temperaturach. Mangan, krzem lub aluminium dodaje się podczas procesu wytwarzania stali w celu usunięcia rozpuszczonego tlenu, siarki i fosforu ze stopionego metalu.
Poniżej przedstawiono zakres ulepszonych właściwości odlewów ze stali stopowych (w porównaniu ze stalami węglowymi): wytrzymałość, twardość, udarność, odporność na zużycie, odporność na korozję, hartowność i twardość na gorąco. W zależności od wymagań-użytkowników końcowych może być konieczna obróbka cieplna.
▶ Proces odlewania stali nierdzewnej
✔ Odlewanie wosku traconego
Odlewanie metodą traconego wosku to metoda precyzyjnego odlewania skomplikowanych detali o kształcie zbliżonym do-netto-przy użyciu replikacji wzorów wosku. Jest to proces formowania metalu, w którym zazwyczaj do wykonania formy ceramicznej wykorzystuje się wzór wosku otoczony ceramiczną powłoką. Po wyschnięciu skorupy wosk topi się, pozostawiając jedynie pleśń. Następnie formuje się element odlewniczy poprzez wlanie stopionego metalu do formy ceramicznej. Nazywane również precyzyjnym odlewaniem metodą traconego wosku, odlewanie z wosku traconego może uzyskać złożone formy o wyjątkowych właściwościach powierzchniowych zarówno dla małych, jak i dużych części odlewanych z szerokiej gamy materiałów, takich jak stal węglowa, stal stopowa, stal nierdzewna... itp. odlewanie w wosku traconym zapewnia węższe tolerancje wymiarowe, lepsze wykończenie powierzchni, pozwala uzyskać części o kształcie zbliżonym do{8}}netto, które w związku z tym wymagają mniej obróbki i innego przetwarzania, a także umożliwia odlewanie ze stali części o złożonej-geometrii i skomplikowanych szczegółach, takich jak ślady odlewania i logo firmy.
Zalety elementów odlewanych metodą inwestycyjną:
• Doskonałe i gładkie wykończenie powierzchni
• Wąskie tolerancje wymiarowe.
• Złożone i skomplikowane kształty oraz elastyczność projektowania
• Możliwość odlewania cienkich ścianek, dzięki czemu jest lżejszy element odlewniczy
• Szeroki wybór odlewów metali i stopów (żelaznych i nieżelaznych-)
• Przy projektowaniu form nie jest wymagany przeciąg.
• Zmniejsza potrzebę obróbki wtórnej.
• Niskie straty materiału.
✔ Lost Foam Casting
W procesie odlewania pianki traconej powstają części odlewane o kształcie zbliżonym do netto, z utraconymi wzorami wykonanymi z ekspandowanego polistyrenu EPS. Wzory pozytywowe EPS są montowane w systemie odlewniczym. Po obrobieniu skupiska wzorów umieszczane są w naczyniach zalewowych, które następnie wypełniane są niezwiązanym piaskiem kwarcowym. Podczas odlewania modele pozostają w zagęszczonej formie piaskowej.
Zalety odlewów z pianki traconej:
• Większa swoboda projektowania w konstrukcji części odlewanych
• Ze względu na warstwową strukturę wzoru możliwa jest niewielka ilość.
• Mniejsze zapotrzebowanie na obróbkę wtórną przy kształcie zbliżonym do netto.
• Wysoka elastyczność dzięki krótkiemu czasowi realizacji.
• Dłuższa żywotność formy EPS, a tym samym niższe średnie koszty narzędzi
✔ Odlewanie próżniowe (odlewanie procesowe V)
Odlewy próżniowe to części metalowe wytwarzane metodą odlewania próżniowego, zwaną również odlewaniem procesowym lub odlewaniem próżniowym. Różnią się od typowych odlewów metodą traconą techniką wykonania form. Proces rozpoczyna się od umieszczenia-dwuczęściowej formy w komorze próżniowej. Następnie podciśnienie wciąga stopiony metal do formy. Na koniec odlew jest utwardzany w piecu i wyjmowany z formy w celu uwolnienia produktu końcowego.
▶ Możliwości elementów ze staliwa
• Maksymalny rozmiar: 1500 mm × 1000 mm × 500 mm
• Zakres wagi: 0,1 kg - 500 kg
• Roczna zdolność produkcyjna: 5 000 ton - 6 000 ton
• Tolerancje: na żądanie.
▶ Jak sprawdzamy elementy ze staliwa:
• Spektrograficzna i ręczna analiza ilościowa
• Analiza metalograficzna
• Kontrola twardości Brinella, Rockwella i Vickersa
• Analiza właściwości mechanicznych
• Testy udarności w niskiej i normalnej temperaturze
• Kontrola czystości
• Inspekcja UT, MT i RT
▶ Proces po-castingu
• Gratowanie i czyszczenie
• Śrutowanie / piaskowanie
• Obróbka cieplna: normalizacja, hartowanie, odpuszczanie, nawęglanie, azotowanie
• Obróbka powierzchniowa: pasywacja, anodowanie, galwanizacja, cynkowanie na gorąco, cynkowanie, niklowanie, polerowanie,-elektropolerowanie, malowanie, GeoMet, Zintec
• Obróbka skrawaniem: toczenie, frezowanie, toczenie, wiercenie, honowanie, szlifowanie,
▶ Zastosowanie odlewów ze stali nierdzewnej:
• Sprzęt budowlany
• Duże komponenty maszyn
• Wagony kolejowe
• Sprzęt morski
• Cylindry hydrauliczne
• Ciężkie ciężarówki
• Sprzęt rolniczy

Popularne Tagi: odlewy metodą traconego wosku ze stali, części odlewów traconych ze stali